Если нужно быстро понять, какой пластик выбрать для 3D-печати, ориентируйтесь прежде всего на назначение детали. PLA удобен для новичков, макетов и декоративных моделей; PETG — универсальное решение для функциональных изделий; ABS подходит для нагруженных и более термостойких деталей; Nylon выбирают для механизмов и элементов с высокой износостойкостью; TPU нужен для гибких и эластичных объектов. Для наружной эксплуатации стоит также рассмотреть ASA.
Правильный выбор зависит не от рейтинга самых популярных филаментов, а от условий эксплуатации, температуры, механической нагрузки, жесткости, гибкости и возможностей конкретного принтера.
Коротко о важном: материалы для 3D-печати
Основные виды пластиков для FDM-печати отличаются свойствами и требованиями к оборудованию.
PLA — простой в работе полилактид, который легко печатается и хорошо подходит начинающему.
PETG — прочный материал с хорошей межслойной адгезией, устойчивостью к влаге и сравнительно низкой усадкой.
ABS — технический пластик для корпусов, механизмов и изделий, которые должны выдерживать повышенную температуру.
Nylon — нейлон, или полиамид, обладающий хорошей механической прочностью, износостойкостью и некоторой гибкостью.
TPU — эластичный материал для гибких деталей, уплотнений, защитных элементов и амортизирующих изделий.
ASA — инженерный полимер, подходящий для эксплуатации на улице благодаря устойчивости к ультрафиолету и температурным воздействиям.
Такое PLA, ABS, PETG сравнение позволяет быстро сузить выбор, но окончательное решение следует принимать после анализа конкретной задачи.
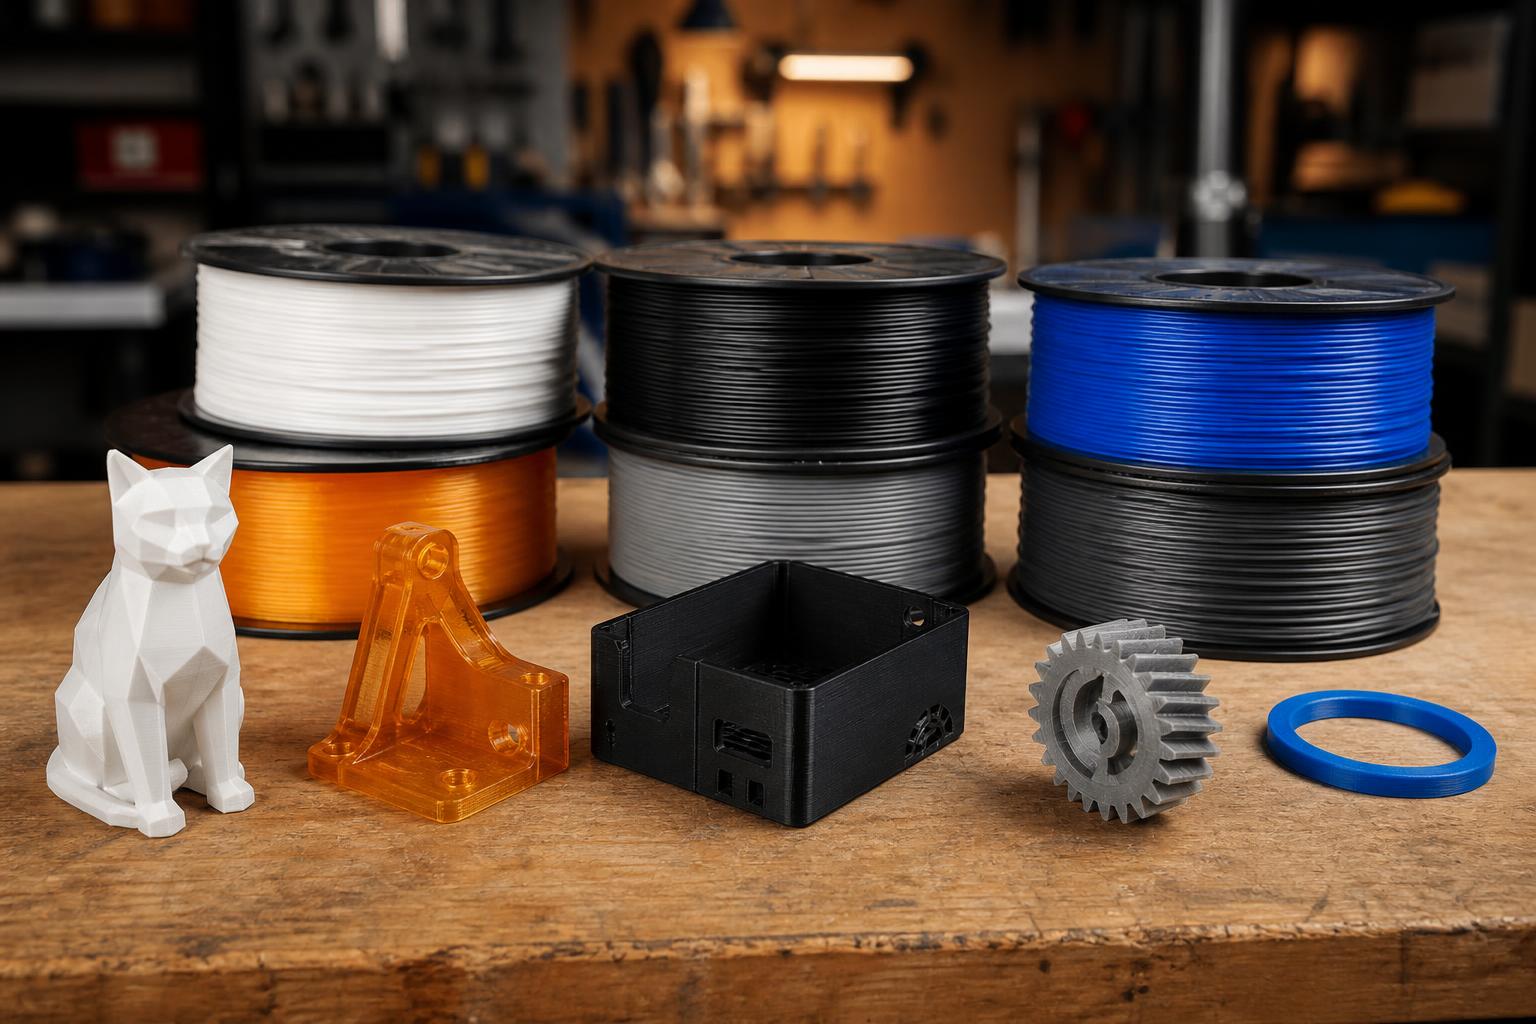
Сравнительная таблица PLA, PETG, ABS, Nylon и TPU
| Материал | Температура сопла* | Температура стола* | Основные свойства | Сложность | Типичные задачи |
| PLA | 185–235 °C | 50–60 °C | жесткость, простота, низкая усадка | низкая | модели, игрушки, макеты |
| PETG | 215–270 °C | 70–90 °C | прочность, влагостойкость, хорошая адгезия слоев | низкая/средняя | корпуса, крепления, функциональные детали |
| ABS | 230–255 °С | 95–110 °C | ударопрочность, термостойкость | средняя/высокая | корпуса, технические изделия |
| Nylon | 240–285 °С | 70–115 °C | износостойкость, прочность, стойкость к нагрузкам | высокая | шестерни, втулки, механизмы |
| TPU / Flex | 220–260 °C | 40–85 °C | гибкость, эластичность, ударостойкость | средняя | прокладки, чехлы, гибкие элементы |
| ASA | 220–275 °C | 90–110 °C | стойкость к UV и нагреву | высокая | наружные изделия, корпуса |
*Диапазоны приведены как ориентиры. Оптимальная temperature зависит от производителя, состава filament, диаметра нити, скорости, экструдера и конкретной модели printer. По актуальной таблице Prusa для PLA указан диапазон сопла 185–235 °C, PETG — 215–270 °C, ABS — 230–255 °C, Nylon — 240–285 °C, Flex — 220–260 °C.
PLA: лучший вариант для начала?
PLA, или полилактид, относится к самым распространенным материалам для FDM printing. Его популярность объясняется простотой печати, относительно низкой рабочей температурой и небольшой склонностью к деформации.
Этот пластик производится на основе сырья растительного происхождения; в производстве могут использоваться источники вроде кукурузы или крахмала. PLA часто называют биоразлагаемым полимером, однако для полноценного разложения обычно необходимы определенные промышленные условия.
Главные преимущества PLA:
- легко печатать даже на относительно простом оборудовании;
- хорошо передает небольшие элементы модели;
- доступен широкий ассортимент цветов;
- почти не требует закрытой камеры;
- обладает хорошей жесткостью;
- стоит относительно недорого.
Именно поэтому PLA часто становится первым материалом начинающего печатника.
Prusa относит PLA к наиболее простым материалам для печати и рекомендует его для детализированных моделей, фигурок и быстрых прототипов, которым не требуется высокая механическая, химическая или температурная стойкость.
Однако у материала есть недостатки. Он хуже подходит для деталей, которые работают рядом с источником тепла, находятся летом внутри автомобиля или испытывают постоянные ударные нагрузки.
Для декоративных проектов, прототипирования, игрушек и визуальных объектов PLA является очень удобным решением.
PETG: универсальный пластик для функциональных изделий
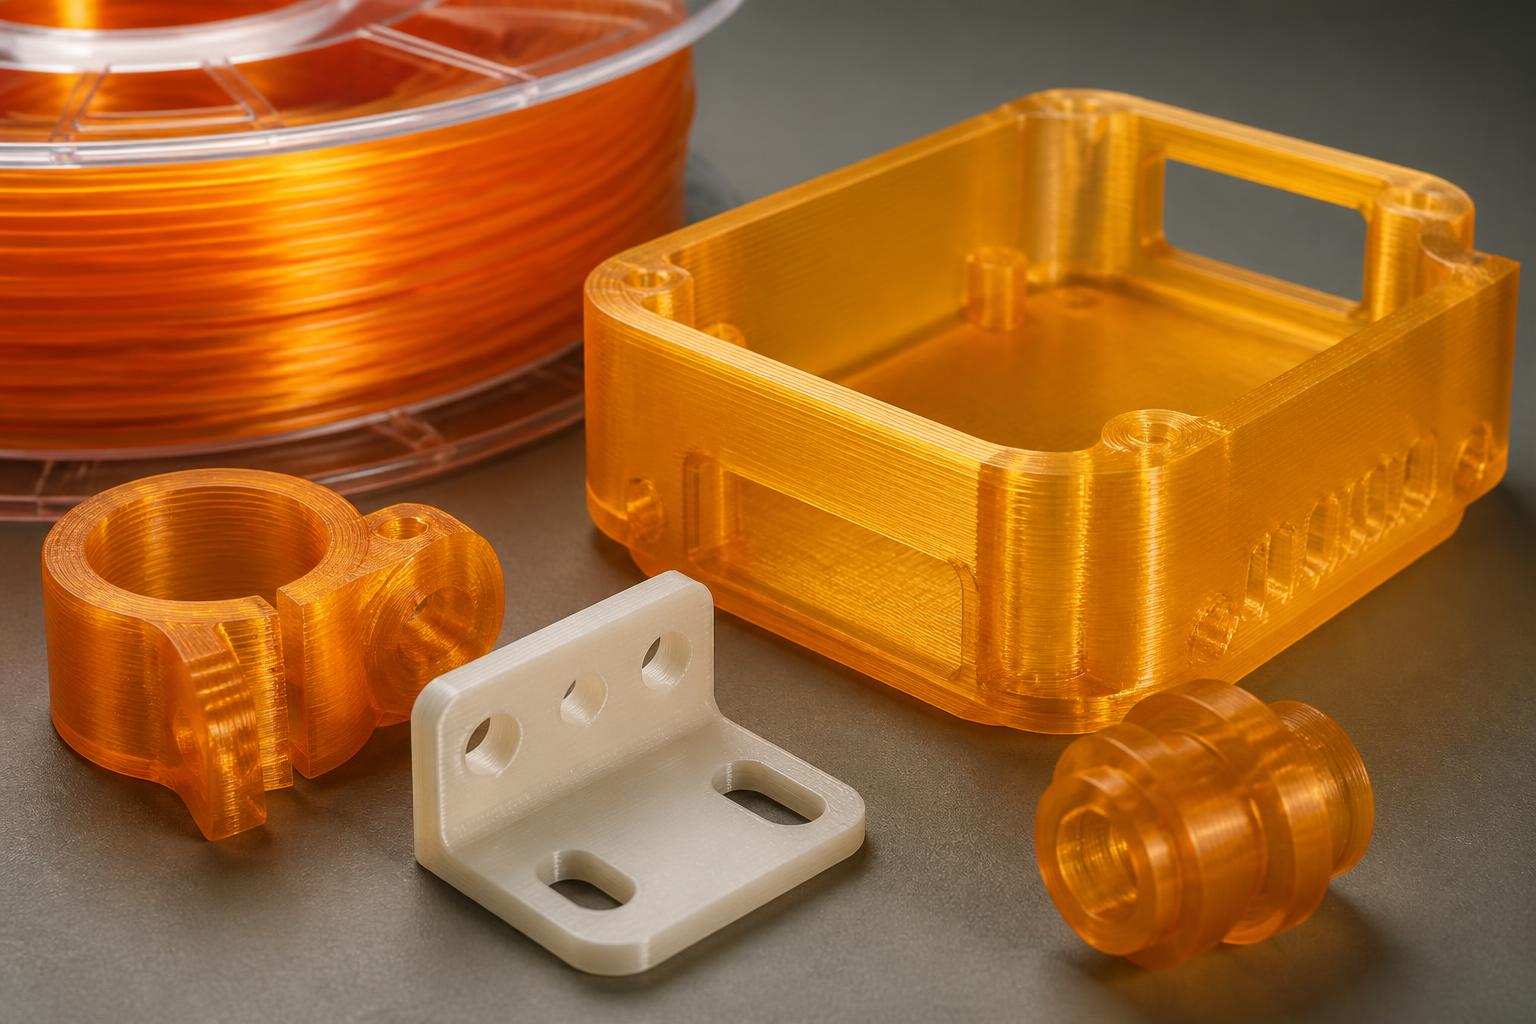
PETG представляет собой модифицированный полиэтилентерефталат. Добавление гликоля изменяет свойства базового PET и позволяет получить удобный материал для 3D-принтера.
PETG часто выбираем тогда, когда PLA уже недостаточно, но переходить на более требовательные инженерные пластики пока нет необходимости.
Материал обладает:
- хорошей прочностью;
- устойчивостью к влаге;
- высокой межслойной адгезией;
- небольшой усадкой;
- достаточной ударной стойкостью;
- хорошей долговечностью.
Он отлично подходит для корпусов, держателей, элементов техники, креплений и других функциональных деталей.
PETG относительно легко печатается, поэтому его могут использовать не только эксперты, но и пользователи с небольшим опытом. Prusa также характеризует PETG как легко печатаемый технический материал с хорошей вязкостью и температурной стойкостью.
Есть и особенности. При неправильной настройке появляются тонкие нити — stringing. Также PETG может очень сильно прилипать к гладкой PEI-поверхности, поэтому важно соблюдать рекомендации производителя печатной платформы.
ABS: когда важны термостойкость и ударная прочность
ABS — акрилонитрилбутадиенстирол. Этот материал давно используется в промышленности и подходит для создания технических изделий, корпусов и деталей механизмов.
В отличие от PLA, АБС лучше выдерживает повышенную температуру и ударные воздействия. Именно поэтому его применяют там, где готовая деталь должна работать в более сложных условиях.
Но процесс требует более точной настройки.
Для качественного результата желательно использовать подогреваемую платформу, а при изготовлении больших объектов — закрытую рабочую камеру. Резкое охлаждение увеличивает риск усадки и деформации краев.
ABS также известен возможностью химической обработки поверхности. Ацетон растворяет поверхностный слой этого полимера, благодаря чему можно уменьшить визуальную выраженность слоев.
При нагреве ABS образуются летучие вещества, поэтому работать с ним рекомендуется в хорошо вентилируемом помещении или при наличии соответствующей системы фильтрации.
Prusa относит ABS к техническим материалам с высокой вязкостью и температурной устойчивостью, пригодным для механически нагруженных деталей.
Nylon: прочный материал для механизмов
Nylon — это семейство полиамидов. Нейлон применяется при изготовлении деталей, для которых требуются механическая стойкость, долговечность и сопротивление износу.
По сравнению с жестким PLA полиамид способен лучше работать в механизмах и выдерживать циклические нагрузки.
Его используют для изготовления:
- шестерен;
- втулок;
- защелок;
- крепежных элементов;
- функциональных прототипов;
- элементов механизмов;
- деталей оборудования.
Nylon обладает высокой стойкостью к механическим воздействиям и подходит для функциональных технических компонентов. Formlabs также относит Nylon к материалам, применяемым для прочных инженерных деталей.
Почему Nylon необходимо сушить
Одна из ключевых особенностей полиамида — способность поглощать влагу из воздуха.
Если катушку долго хранить открытой, качество результата может ухудшиться: появляются дефекты поверхности, нестабильная экструзия и снижение механических характеристик.
Поэтому перед использованием важна сушка, а после нее филамент желательно хранить в сухом контейнере.
Это особенно актуально для PA и некоторых композитов на его основе.
Carbon Fiber: что дают композиты с углеродным волокном
В продаже представлены PLA-CF, PETG-CF, Nylon-CF и другие варианты, наполненные углеродным волокном — carbon fiber.
Такие композиты могут обладать повышенной жесткостью и лучшей размерной стабильностью. Они нужны при изготовлении технических компонентов и функциональных частей оборудования.
При этом carbon-filled filament способен быстро изнашивать стандартное латунное сопло. Поэтому производитель принтера или материала обычно рекомендует использовать закаленное либо другое износостойкое сопло.
Данные Bambu Lab также показывают существенные различия по stiffness, strength, impact resistance и heat resistance между обычными и наполненными филаментами.
TPU и Flex: материалы для гибких деталей
TPU относится к термопластичным эластомерам. Если нужен не жесткий корпус, а гибкий элемент, этот тип материала часто оказывается наиболее подходящим.
TPU применяется для:
- прокладок;
- защитных накладок;
- чехлов;
- амортизаторов;
- гибких соединений;
- ножек приборов;
- элементов, которые регулярно изгибаются.
Главные свойства — гибкость, эластичность и способность переносить деформации.
Однако flexible filament требует правильной работы механизма подачи. Мягкая нить может деформироваться внутри тракта экструдера, особенно при высокой скорости.
Поэтому гибкие филаменты обычно печатают медленнее жестких.
Formlabs связывает TPU с задачами, где важны elongation, hardness, tear strength и способность восстанавливать форму после нагрузки.

ASA: материал для наружного применения
ASA по ряду характеристик похож на ABS, однако отличается лучшей стойкостью к ультрафиолетовому воздействию.
Поэтому ASA часто используется для корпусов, креплений и других изделий, которые будут находиться под открытым небом.
Материал подходит для:
- автомобильных элементов;
- наружных корпусов;
- садовой техники;
- деталей оборудования;
- функциональных объектов, находящихся на солнце.
Для больших моделей желательно наличие закрытой камеры. Это помогает поддерживать стабильный нагрев и снижать риск деформации.
Prusa непосредственно относит ASA к техническим материалам, подходящим для наружного применения благодаря устойчивости к UV и температуре.
Другие виды пластиков для 3D-печати
PLA, ABS, PETG, Nylon и TPU — далеко не полный ассортимент.
Для специализированных задач применяются:
HIPS. Используется самостоятельно или как материал поддержек в определенных комбинациях.
PVA. Растворяется в воде и применяется для создания растворимых поддержек при печати сложных моделей.
TPE. Семейство эластичных термопластов, к которому относятся различные гибкие материалы.
SBS. Прозрачный или полупрозрачный материал, который может использоваться в декоративных проектах.
Поликарбонат, или PC. Прочный инженерный материал с повышенной температурной стойкостью, но довольно требовательный к оборудованию.
PBT. Технический полимер, применяемый в специализированных случаях.
PEI и PEEK. Высокотемпературные инженерные полимеры. Для них нужен специализированный printer, способный обеспечить высокий нагрев сопла и рабочей камеры.
Wood-filled и metal-filled materials. Филаменты с наполнением, имитирующим дерево, металл и другие поверхности. Их выбирают преимущественно ради внешнего вида или специальных свойств.
Поэтому универсальная таблица помогает сравнить базовые варианты, но для промышленного применения необходимо отдельно изучать технические характеристики конкретного продукта.
Как правильно выбрать материал: пошаговая инструкция
Шаг 1. Определите назначение изделия.
Если нужно просто напечатать декоративную модель, требований немного. Для корпуса, механизма или промышленного прототипа характеристики материала имеют значительно большее значение.
Шаг 2. Определите нагрузки.
Проверьте, будет ли объект испытывать растяжение, изгиб, удар, постоянное давление или трение. Для нагруженных деталей стоит рассматривать PETG, ABS, Nylon или специализированные инженерные полимеры.
Шаг 3. Учтите температуру эксплуатации.
PLA плохо подходит для очень горячей среды. Если изделие находится рядом с нагревательным элементом, внутри автомобиля или около работающего оборудования, потребуется более термостойкий вариант.
Шаг 4. Оцените необходимость гибкости.
Для жесткого корпуса TPU не нужен. Для уплотнителя или амортизирующего элемента, наоборот, обычный жесткий пластик будет плохим решением.
Шаг 5. Учтите окружающую среду.
Для эксплуатации на улице важны температурная устойчивость, сопротивление ультрафиолету и воздействию влаги. Здесь ASA может быть лучше PLA.
Шаг 6. Проверьте возможности принтера.
Уточните максимальную температуру экструдера и стола, наличие закрытой камеры, тип поверхности, допустимый диаметр нити и возможность установки износостойкого сопла.
Шаг 7. Изучите технический лист производителя.
Даже два продукта с одинаковой маркировкой PETG или Nylon могут иметь разные параметры. Перед покупкой стоит изучить рекомендуемые temperature, bed temperature, скорость и условия сушки.
Шаг 8. Сделайте тестовую печать.
Перед изготовлением большой партии или дорогой детали напечатайте небольшой объект либо температурную башню. Это поможет подобрать оптимальную температуру, скорость и ретракт.
Как выбрать пластик по конкретной задаче
| Задача | Оптимальные варианты |
| Первая печать | PLA |
| Декоративные модели | PLA |
| Макеты и прототипы | PLA / PETG |
| Корпуса | PETG / ABS / ASA |
| Механические элементы | PETG / ABS / Nylon |
| Шестерни | Nylon |
| Детали для улицы | ASA |
| Гибкие элементы | TPU / TPE |
| Растворимые поддержки | PVA |
| Термостойкие детали | ABS / ASA / PC |
| Высоконагруженные инженерные элементы | Nylon / PC / композиты |
| Повышенная жесткость | материалы с carbon fiber |
| Высокотемпературные специальные задачи | PEI / PEEK |
PLA vs PETG vs ABS: простое сравнение
Если сравнивать три наиболее популярных пластика, логика выбора выглядит так.
PLA лучше использовать там, где важны простота и качество поверхности.
PETG подходит, когда требуется более прочный функциональный объект без значительного усложнения процесса.
ABS стоит выбрать, если важнее температурная устойчивость и эксплуатационные свойства, а оборудование позволяет поддерживать необходимые условия.
Нельзя утверждать, что один из них является лучшим вообще. Каждый материал решает свою конкретную задачу.
Что означают английские характеристики филамента
В технических спецификациях производителей часто встречаются английские обозначения. Например, material properties означает свойства материала, tensile strength — прочность при растяжении, impact resistance — ударную стойкость, chemical resistance — химическую стойкость, а heat resistance — устойчивость к высокой температуре.
Обозначения nozzle temperature и bed temperature показывают рекомендуемый нагрев сопла и печатной платформы. Термины flexible material, printed parts, printing parameters и printer settings описывают соответственно гибкий материал, напечатанные детали, параметры процесса и настройки принтера.
В англоязычных руководствах могут использоваться конструкции вроде best filament for functional parts, how to choose materials for 3D printing, what plastic should you use или comparison of popular filaments. Для пользователя важен не буквальный перевод, а понимание того, какие properties связаны с реальными условиями эксплуатации.
Экспертный комментарий
“Самая распространенная ошибка — пытаться найти один «топовый» пластик для любых проектов.
Материал с высокой жесткостью необязательно лучше гибкого. Высокая прочность на растяжение не гарантирует высокую ударную стойкость, а большая термостойкость обычно сопровождается более сложными требованиями к процессу.
Например, PLA может быть очень жестким, однако это не делает его идеальным материалом для ударонагруженного механизма. TPU значительно мягче, но именно его эластичность необходима для прокладки или амортизатора.
Formlabs рекомендует сначала определять эксплуатационные требования, затем переводить их в свойства материала и только после этого делать выбор. Такой подход особенно важен для функциональных и серийных изделий.”
Факты и источники
По состоянию на сентябрь 2026 года техническое руководство Prusa указывает ориентировочные диапазоны печати 185–235 °C для PLA, 215–270 °C для PETG, 230–255 °C для ABS, 220–275 °C для ASA, 240–285 °C для PA/Nylon и 220–260 °C для Flex. Эти значения нельзя считать универсальными настройками для каждой катушки — точные параметры определяет производитель конкретного филамента.
В актуальном руководстве Bambu Lab материалы сравниваются не только по strength, но и по toughness, stiffness, layer adhesion, heat resistance и поглощению воды. Это подтверждает, что оценивать пластики только по одному показателю прочности некорректно.
Formlabs разделяет применение материалов по эксплуатационным требованиям и относит PLA к распространенным FDM-материалам общего назначения, а ABS, Nylon и PETG — к инженерным вариантам для более требовательных задач.
Вывод: какой пластик выбрать
Для большинства начинающих оптимальным стартом является PLA. Если нужна более практичная функциональная деталь, стоит попробовать PETG. Для повышенной температуры и технических корпусов рассматривают ABS или ASA. Nylon подходит для механизмов, шестерен и нагруженных компонентов, а TPU — для гибких изделий.
Главный принцип выбора прост: сначала определите назначение и условия работы будущего изделия, затем сравните свойства материалов и только после этого подбирайте филамент.
Именно такой подход позволяет получить необходимую прочность, качество поверхности и долговечность без лишнего усложнения процесса 3D-печати.