

Коротко о важном
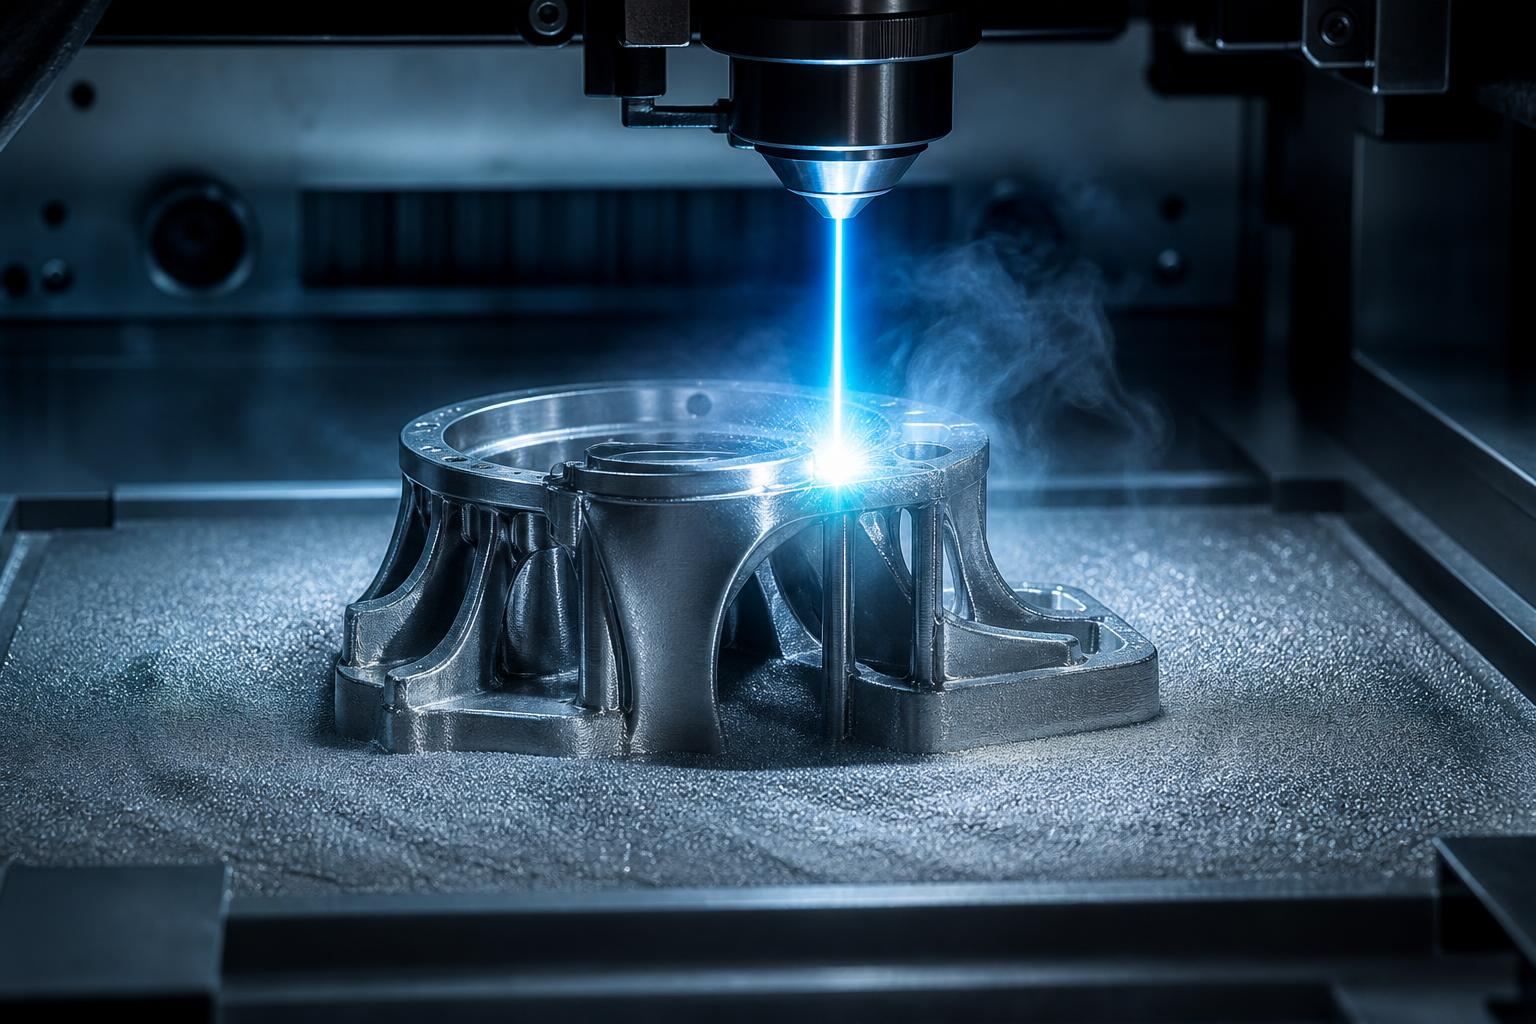
SLM (Selective Laser Melting, селективное лазерное плавление) — это технология аддитивного производства, при которой мощный луч лазера послойно расплавляет металлический порошок в защитной атмосфере и формирует монолитную деталь по цифровой 3D-модели.
Основные параметры метода:
- Толщина слоя: 20–60 мкм, у отдельных машин — до 100 мкм.
- Размер частицы порошка: 15–53 мкм для большинства промышленных составов.
- Мощность источника: от 200 до 1000 Вт на один луч; на крупных машинах устанавливаются два, четыре и более лазеров.
- Плотность готовых изделий: 99–99,9 % — сопоставимо с прокатом и выше, чем у обычного литья.
- Точность: ±0,05–0,1 мм на 100 мм; шероховатость поверхности до постобработки Ra 6–15 мкм.
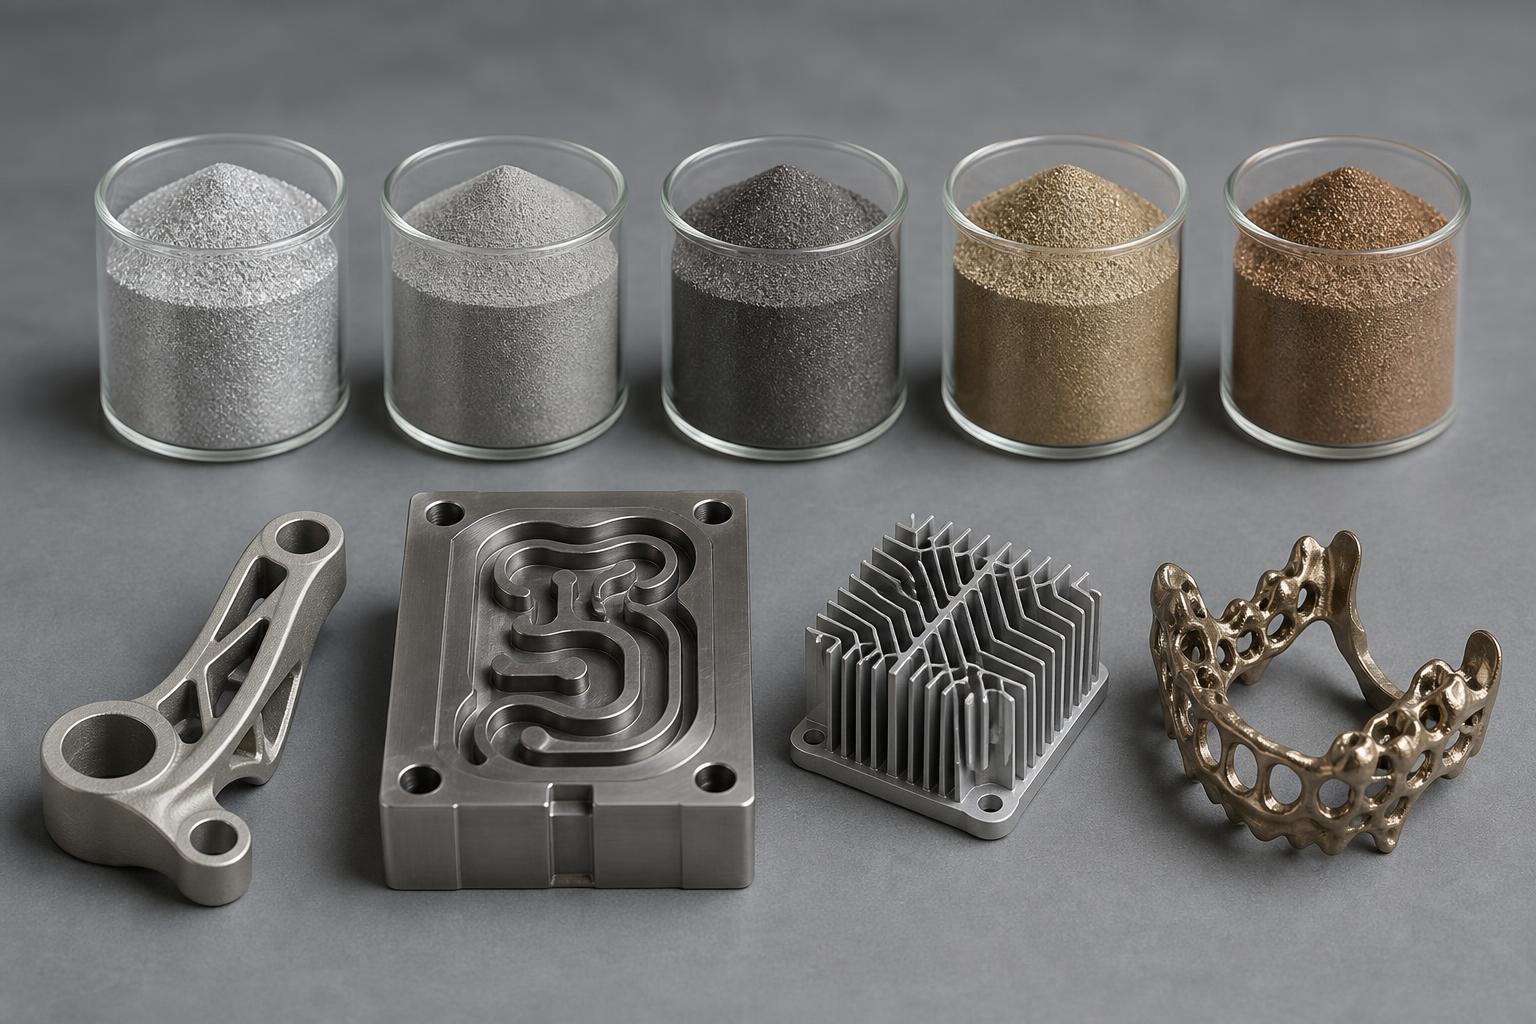
- Материалы: нержавеющая сталь, инструментальная сталь, сплавы титана, алюминий, кобальт-хром, жаропрочные никелевые составы.
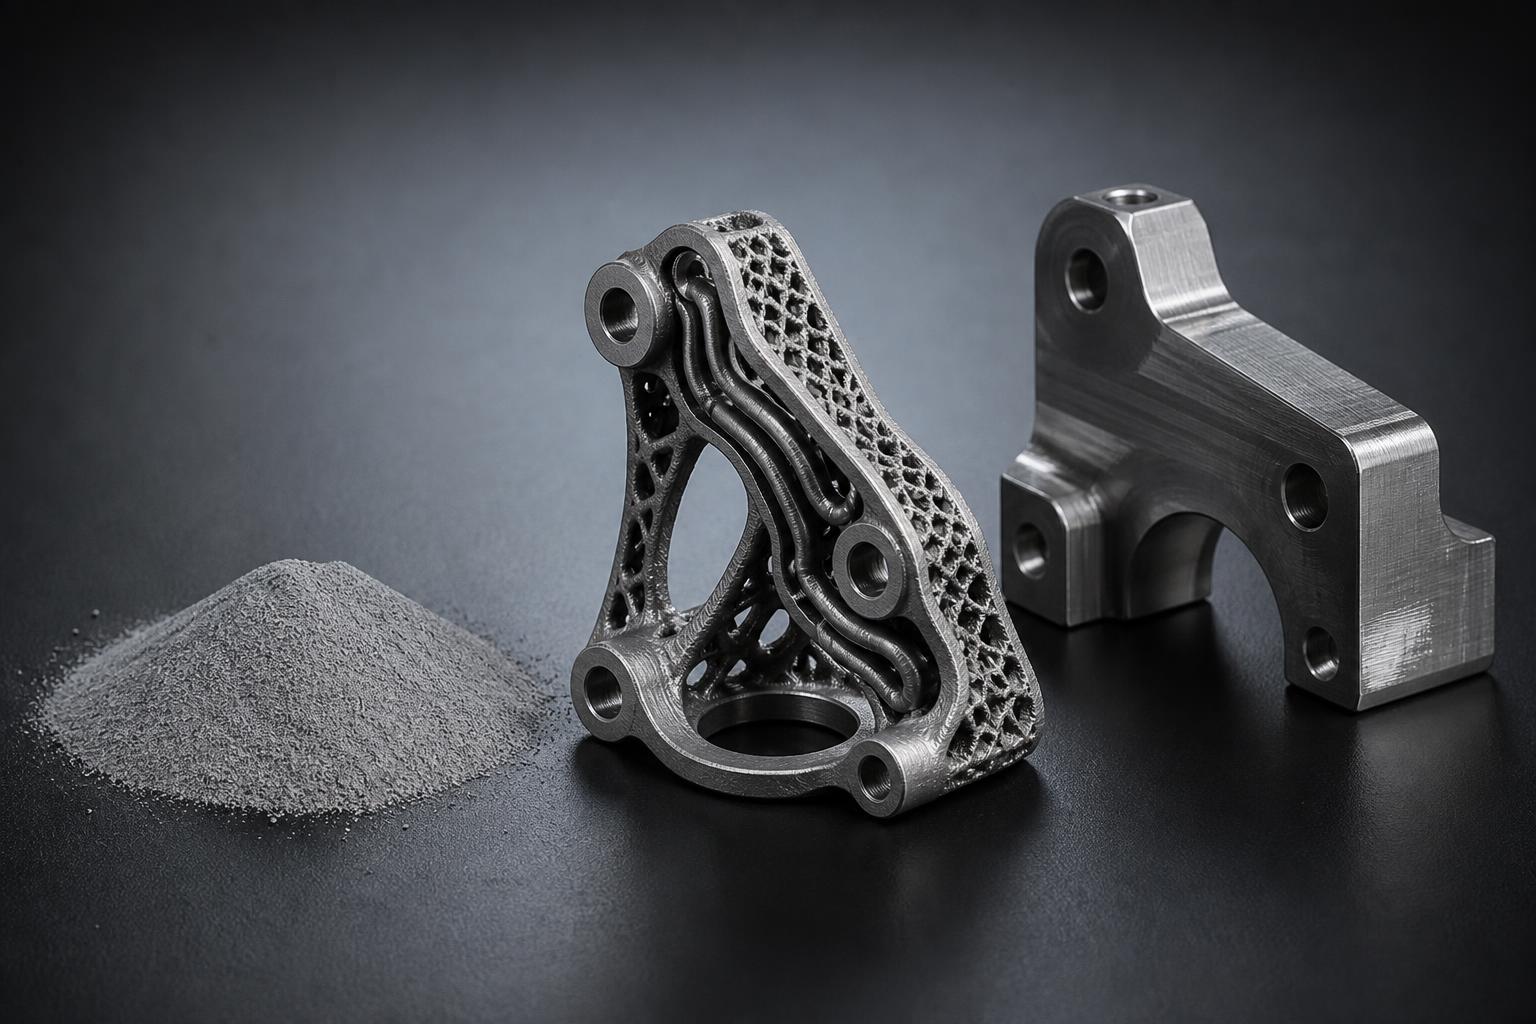
Когда SLM нужен: сложная геометрия с внутренними каналами и полостями, топологически оптимизированные узлы, снижение веса, мелкая партия от 1 до 500 штук, срочные запчасти, оснастка с конформным охлаждением, медицинские и ювелирные изделия.
Когда SLM не нужен: простая форма, которую быстро и дёшево делает фрезеровка; крупные объемы серийного выпуска; детали больше рабочей камеры (обычно 250×250×300 мм у компактных машин, до 600 мм у крупных).
Как работает SLM: принцип и процесс
Принцип метода основан на послойном сплавлении порошковых материалов — в стандарте ISO/ASTM 52900 семейство обозначается как PBF, Powder Bed Fusion (синтез на подложке из порошка).
Процесс устроен так:
- Программное обеспечение «нарезает» модель трёхмерных объектов на слои и рассчитывает траектории.
- Ракель наносит на рабочую платформу слой порошка заданной толщины.
- Сканирующая система направляет луч в нужные точки; лазерное излучение избирательно расплавляет металл, и материал сплавляется с предыдущим слоем.
- Камера всё время заполнена аргоном или азотом: инертный газ не даёт металлу окисляться.
- После охлаждения деталь отделяют от платформы, убирают поддержки, проводят термообработку и механическую обработку.
Важно понимать разницу в терминах. SLM, DMLS (Direct Metal Laser Sintering) и «прямое лазерное спекание» сегодня описывают почти один и тот же процесс — исторически DMLS означал частичное спекание, а SLM полное плавление. EBM (Electron Beam Melting) — электронно-лучевое плавление, где вместо лазера работает пучок электронов в вакуумной камере; такое оборудование используют в основном для титана в авиационной и медицинской сферах.
SLS-печать: что это и чем она отличается
SLS-печать — что это? Selective Laser Sintering, выборочное лазерное спекание: лазер не плавит материал полностью, а спекает частицы полимерного порошка при температуре чуть ниже точки плавления. Технология аналогична SLM по кинематике, но работает с пластиками.
SLS 3D-печать: детали получаются прочные, матовые, с изотропными свойствами и без поддержек — неспечённый порошок сам поддерживает конструкцию. Это позволяет создавать механизмы сложных пространственных форм с подвижными элементами, напечатанными в сборе.
Полиамидная печать — самая распространённая разновидность SLS. Основной материал PA12 (нейлон), реже PA11 и составы, армированные стеклосферами, углеволокном или алюминиевой пудрой. Полиамидная деталь выдерживает нагрузку, не боится масел и бензина, работает при 80–100 °C.
Выбрать между этими направлениями просто: нужна металлическая прочность, температура выше 300 °C или контакт с агрессивной средой — SLM; нужны лёгкие функциональные корпуса, кожухи, воздуховоды, прототипы крупных размеров — SLS и полиамид.
Таблица: сравнение технологий 3D-печати
| Технология | Что использует | Материалы | Точность | Что получается | Типовые задачи |
| SLM / DMLS | лазер, плавление порошка | сталь, титан, алюминий, кобальт-хром | ±0,05–0,1 мм | плотные металлические детали | функциональные узлы, оснастка, импланты |
| EBM | электронный луч, вакуум | титан, интерметаллиды | ±0,2 мм | детали с низкими напряжениями | авиация, медицина |
| SLS | лазер, спекание | полиамид, TPU, PA-CF | ±0,15 мм | прочные пластиковые изделия | корпуса, серии до 1000 шт. |
| SLA / фотополимерная | УФ-лазер, смолы | фотополимер | ±0,03 мм | высокоточная детализация | стоматология, ювелирные модели |
| MJM | нанесение струйной головкой | составы с воском | ±0,05 мм | выжигаемые мастер-модели | литьё по выплавляемым моделям |
| FDM | нагретое сопло | пластик ABS, PETG, PLA | ±0,2 мм | простые объемные модели | макеты для дизайна, приспособления |
SLM в сравнении с традиционными способами
| Критерий | SLM | Фрезеровка на ЧПУ | Литьё |
| Партия | 1–500 шт. | 1–5000 шт. | от 500 шт. |
| Срок первой детали | 2–7 дней | 3–10 дней | 30–60 дней (оснастка) |
| Ограничения геометрической сложности | почти нет | высокие | средние |
| Внутренние каналы | да | нет | ограниченно |
| Отходы материала | 5–10 % | до 80 % | 15–20 % |
| Стоимость единицы в серии | высокая | средняя | низкая |
Вывод: аддитивный способ выгоден там, где деталь невозможно изготовить традиционными методами. Литье при низкой цене единицы требует дорогой оснастки, и на малых партиях она не окупается количеством.
Материалы и линейка сплавов
- Нержавеющая сталь 316L, 304L — коррозионная стойкость, пищевое и медицинское применение, доступная цена.
- Инструментальные стали 1.2709, H13 — пресс-формы с конформными каналами охлаждения, твердость после термической обработки до 54 HRC.
- Сплавы титана Ti6Al4V — минимальная масса при высокой прочности; импланты, авиационные кронштейны.
- Алюминий AlSi10Mg — лёгкие корпуса, радиаторы, компоненты автомобильной техники.
- Жаропрочные Inconel 718/625 — камеры сгорания, сопла, узлы энергетических систем.
- Кобальт-хром — стоматология и ортопедия.
Отечественную линейку порошков сегодня производят несколько предприятий в России, что заметно сократило срок поставки и сделало расчёт проектов предсказуемее.
Где применяют металлическую 3D-печать
Металлическая печать — одно из самых перспективных направлений современной промышленности. Сферы, в которых технология уже стала рабочей, а не исследовательской:
- Машиностроение и промышленность — запчасти для импортного оборудования, снятого с выпуска; ремонтные комплекты за дни, а не месяцы.
- Авиационная и космическая отрасли — облегчённые кронштейны, теплообменники со сложными внутренними структурами.
- Медицина — индивидуальные импланты по данным КТ-сканирования, хирургические шаблоны.
- Стоматология — каркасы коронок из кобальт-хрома, до 100 единиц за один цикл.
- Энергетика — крыльчатки, форсунки, компоненты насосов.
- Ювелирные мастерские — прямая печать по золоту и серебру, а также восковые мастер-модели.
- Опытно-конструкторские работы — прототипы, пригодные для испытаний физических характеристик, а не только «показать форму».
Пошаговая инструкция: как заказать SLM-деталь
Шаг 1. Подготовить исходные данные. Подойдут файлы CAD в формате STEP, IGES, Parasolid или сетка STL/3MF. Если модели нет — принимаем чертежи, эскизы, фотографии или сам образец: опыта наших специалистов достаточно, чтобы выполнить обратное проектирование и построить цифровой оригинал.
Шаг 2. Выбрать материал. Ориентируйтесь на рабочую температуру, среду, нагрузку и требования к весу. Если сомневаетесь — опишите задачу, и мы предложим оптимальную пару «сплав + режим».
Шаг 3. Получить расчет. Мы оцениваем объем модели, площадь поддержек, время работы машины, стоимость порошка и постобработки. Расчёт и полный ответ по срокам — в течение одного рабочего дня.
Шаг 4. Согласовать технологическую подготовку. Инженер выбирает ориентацию на платформе, расставляет элементы поддерживающего каркаса, при необходимости предлагает доработать геометрию: скруглить свесы менее 45°, добавить отверстия для удаления порошка из закрытых полостей.
Шаг 5. Печать. Машина работает непрерывно, обычно от 10 часов до 3–4 суток — в зависимости от высоты и количества деталей в задании.
Шаг 6. Постобработка. Снятие с платформы, отжиг для снятия напряжений, удаление поддержки, пескоструйная очистка. Далее по необходимости: фрезеровка посадочных мест, нарезка резьбы, полировка, анодирование, покрытие в нужный цвет.
Шаг 7. Контроль и отгрузка. Проверяем размеры, при необходимости выдаем протокол. Доставку организуем по Санкт-Петербургу, Москве, Екатеринбургу и другим городам.
Стоимость и сроки: от чего зависит цена
Реальная цена складывается из четырех частей:
- Объем материала — считается в кубических сантиметрах наплавленного металла плюс поддержки.
- Время машины — час работы промышленных установок стоит дороже, чем час обычного FDM-принтера.
- Постобработка — этапы термической и механической обработки часто дают 20–40 % итога.
- Инженерная подготовка — если нужны разработка модели с нуля или оптимизация под аддитивное производство.
Ориентировочно на 2026 год печать стали обходится примерно от 25–40 рублей за грамм, титана — заметно дороже. Выпуск мелких единичных деталей начинается от нескольких тысяч рублей. Точная стоимость всегда считается по конкретной модели: два изделия одинаковой массы могут отличаться по цене вдвое из-за ориентации и площади опор.
Срок: типовой заказ — 3–7 рабочих дней, срочный — от 48 часов.
Экспертный комментарий
«Главная ошибка заказчика — принести деталь, спроектированную под токарно-фрезерный станок, и ждать выгодной цены. SLM раскрывается там, где инженер заранее закладывает возможности метода: объединяет пять деталей в одну, убирает крепёж, ставит решетчатые структуры вместо сплошного объема, прокладывает каналы по криволинейной траектории. В этом случае сборка становится легче на 30–50 %, а цена падает не за счёт печати, а за счёт исчезнувшей механической сборки и складского учёта.
Второе, что стоит знать: у металла есть усадка и остаточные напряжения. Деталь после платформы — это заготовка. Обязательны отжиг и, если нужны жёсткие допуски, финишная обработка ответственных поверхностей. Кто обещает «напечатать и сразу в узел с точностью 0,01 мм», лукавит».
— технолог аддитивного участка, опыт в области PBF с 2016 года
Доказательства и факты
- Технология селективного лазерного плавления разработана в Германии, в Фраунгоферовском институте лазерной техники (Fraunhofer ILT, Ахен) — работы начались в 1995 году, патент подан в 1996 году.
- SLS появился раньше: патент США № 4863538 Карла Декарда и Джо Бимана, Техасский университет, выдан в 1989 году.
- Действующий международный стандарт терминологии — ISO/ASTM 52900 (актуальная редакция 2021 года); он относит SLM, DMLS, SLS и EBM к категории Powder Bed Fusion.
- Требования к металлопорошковым материалам для аддитивных машин закреплены в ISO/ASTM 52907, к контролю качества деталей — в ISO/ASTM 52920 и 52930.
- GE Aviation с 2015 года серийно выпускает топливные форсунки двигателя LEAP методом металлической 3D-печати: 20 деталей объединены в одну, масса снижена примерно на 25 %.
- В России действуют национальные стандарты серии ГОСТ Р 57558 и последующие, гармонизированные с ISO/ASTM.
Проверить данные можно на сайте ISO (iso.org), в реестре Росстандарта и в публикациях Fraunhofer ILT.
Почему стоит обратиться к нам
Наша компания в Санкт-Петербурге предлагает комплексные услуги профессиональной 3D-печати: от идеи и проектирования до готовой детали с документами.
- Собственные принтеры и станки для механической доработки — весь цикл на одной площадке.
- Инженерная поддержка на каждом этапе, включая оптимизацию геометрии под аддитивный процесс.
- Берём на себя разработку модели с нуля, если есть только чертежи или образец.
- Работаем и с единичными образцами, и с сериями; для промышленных клиентов — регулярные партии по графику.
- Прозрачная смета: вы видите, из чего складывается сумма.
Хотите узнать подробнее или получить точный расчёт — отправьте файл модели через форму на сайте либо опишите задачу, и мы подберем технологию, материал и срок под ваш бюджет.
Узнайте стоимость своей детали уже сегодня — просто пришлите 3D-модель.