
Коротко о главном
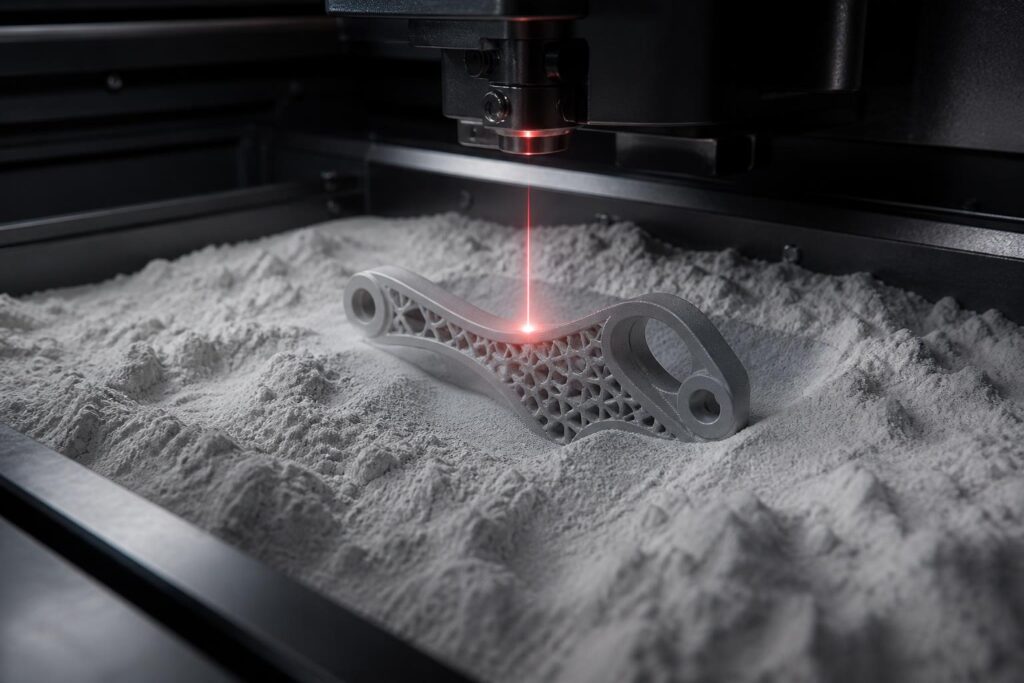
SLS-печать — это технология аддитивного производства, при которой лазер послойно спекает полимерный порошок в готовое изделие. Неспечённый порошок вокруг модели служит естественной опорой, поэтому поддерживающих структур не требуется — отсюда полная свобода геометрии.
- Материал: преимущественно полиамид PA12 (PA2200), стеклонаполненный PA3200GF, алюмид, эластомер TPU.
- Прочность: предел прочности при растяжении около 48 МПа, свойства почти изотропные по трём осям.
- Точность: ±0,3 % от размера, минимум ±0,3 мм; толщина слоя 0,1–0,12 мм.
- Поверхность: матовая, слегка зернистая, Ra порядка 8–15 мкм.
- Главное преимущество: отсутствие опорных элементов, внутренние полости, тонкие каналы и подвижные узлы печатаются сразу в сборе.
- Основное ограничение: нельзя получить оптически гладкую поверхность без постобработки, а единичный мелкий отпечаток дороже, чем на FDM.
Кому подходит: инженерам, которым нужны функциональные детали под нагрузку; конструкторам, проверяющим сложную геометрию; предприятиям, которым требуется мелкосерийное производство без литьевой оснастки.
SLS 3D-печать — что это простыми словами
Аббревиатура SLS расшифровывается как Selective Laser Sintering — селективное лазерное спекание. Технология относится к группе процессов синтеза на подложке из порошкового слоя (powder bed fusion по классификации ISO/ASTM 52900).
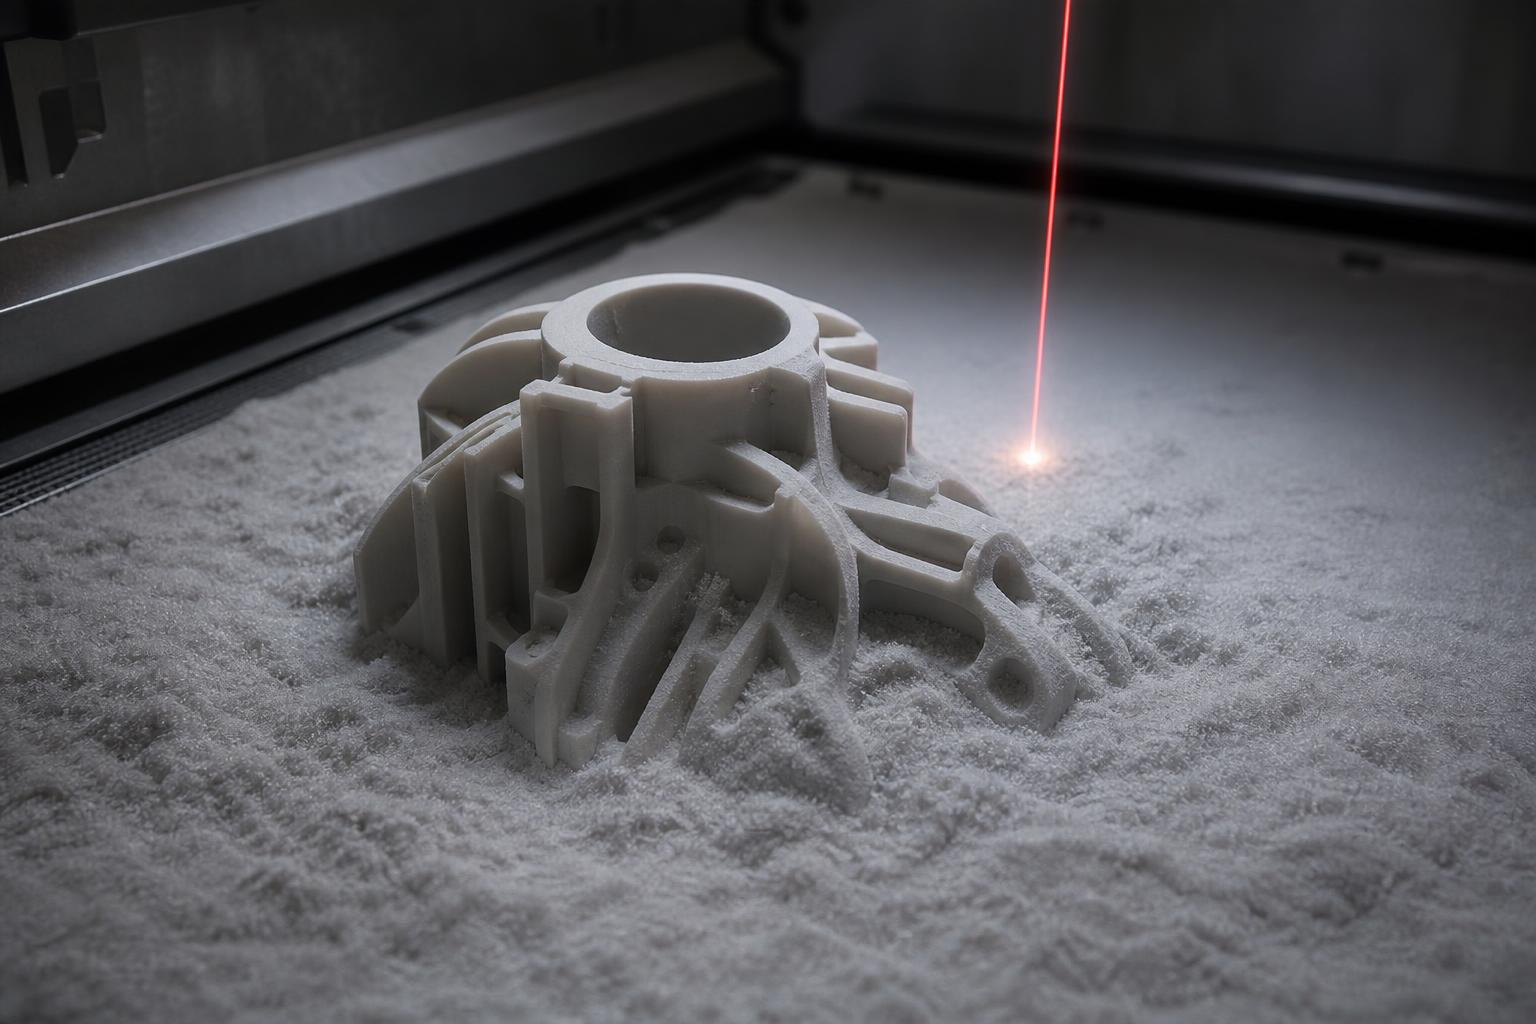
Принцип простой. Камера построения заполняется тончайшим порошком полиамида и прогревается почти до температуры плавления. Лазер проходит по контуру сечения модели и точечно доводит частицы до спекания — они сплавляются между собой и с предыдущим слоем. Платформа опускается на толщину слоя, ролик наносит свежий порошок, цикл повторяется.
Ключевое отличие от других направлений 3D-печати: деталь всё время находится внутри массива порошка. Он одинаково хорошо удерживает нависающие элементы, мосты и консоли. Поэтому вопрос «как расположить модель, чтобы не нужны были поддержки» здесь просто не возникает.
Кратко: SLS печать — это спекание лазером полимерного порошка слой за слоем, где неиспользованный порошок выступает в роли опоры.
Как работает процесс: 6 этапов
- Подготовка модели. Файл STL или STEP проверяется на замкнутость оболочки, толщину стенок и минимальные зазоры. Слайсер разбивает геометрию на слои.
- Раскладка в объёме (nesting). Детали расставляются в трёх измерениях, а не на плоскости стола. Это позволяет загрузить в одну камеру десятки и сотни компонентов.
- Прогрев камеры. Порошок разогревается до температуры на 3–8 °C ниже точки плавления полиамида, чтобы снизить деформации и внутренние напряжения.
- Лазерное спекание. Луч по данным сканирования сплавляет частицы в контуре сечения. Скорость и мощность подбираются под материал.
- Остывание. Камера охлаждается медленно и равномерно — от этого напрямую зависит стабильность размеров. Этап занимает от нескольких часов до суток.
- Извлечение и очистка. Блок порошка разбирается, изделия очищаются щетками и пескоструйной обработкой, порошок частично просеивается и используется повторно.
Почему поддержек не требуется и что это даёт
В FDM и SLA нависающие поверхности приходится опирать на вспомогательные конструкции, которые потом срезают и зачищают. В SLS эту функцию выполняет сам порошок. Практические последствия:
- Внутренние каналы и полости. Охлаждающие контуры, воздуховоды, лёгкие корпуса с ребрами.
- Решетчатые и сетчатые структуры. Снижение веса детали на 30–60 % без потери жёсткости.
- Готовые сборки. Шарниры, шестерни, цепи и подвижные узлы печатаются собранными — достаточно предусмотреть зазор 0,4–0,6 мм.
- Любая ориентация. Не нужно жертвовать качеством одной поверхности ради другой.
- Нет следов удаления опор. Поверхность получается однородной со всех сторон.
Важное конструктивное требование: в закрытых полостях нужны технологические отверстия диаметром от 4–5 мм, иначе порошок останется внутри.
Материалы для SLS: полиамид и его модификации
| Материал | Прочность на разрыв | Модуль упругости | Удлинение при разрыве | Где применяется |
| PA2200 (PA12, нейлон) | ~48 МПа | ~1700 МПа | 15–20 % | Универсальный выбор: корпуса, кронштейны, прототипы, функциональные детали |
| PA3200GF (стеклонаполненный) | ~51 МПа | ~3200 МПа | 5–6 % | Жёсткие нагруженные элементы, термостойкость выше, износостойкие втулки |
| Алюмид (PA + алюминий) | ~48 МПа | ~3800 МПа | 3–4 % | Оснастка, макеты с металлической текстурой, стабильные размеры |
| PA11 | ~48 МПа | ~1600 МПа | 45–50 % | Ударная нагрузка, защёлки, гибкие петли |
| TPU | 8–10 МПа | эластомер | 200–300 % | Уплотнения, демпферы, мягкие вставки |
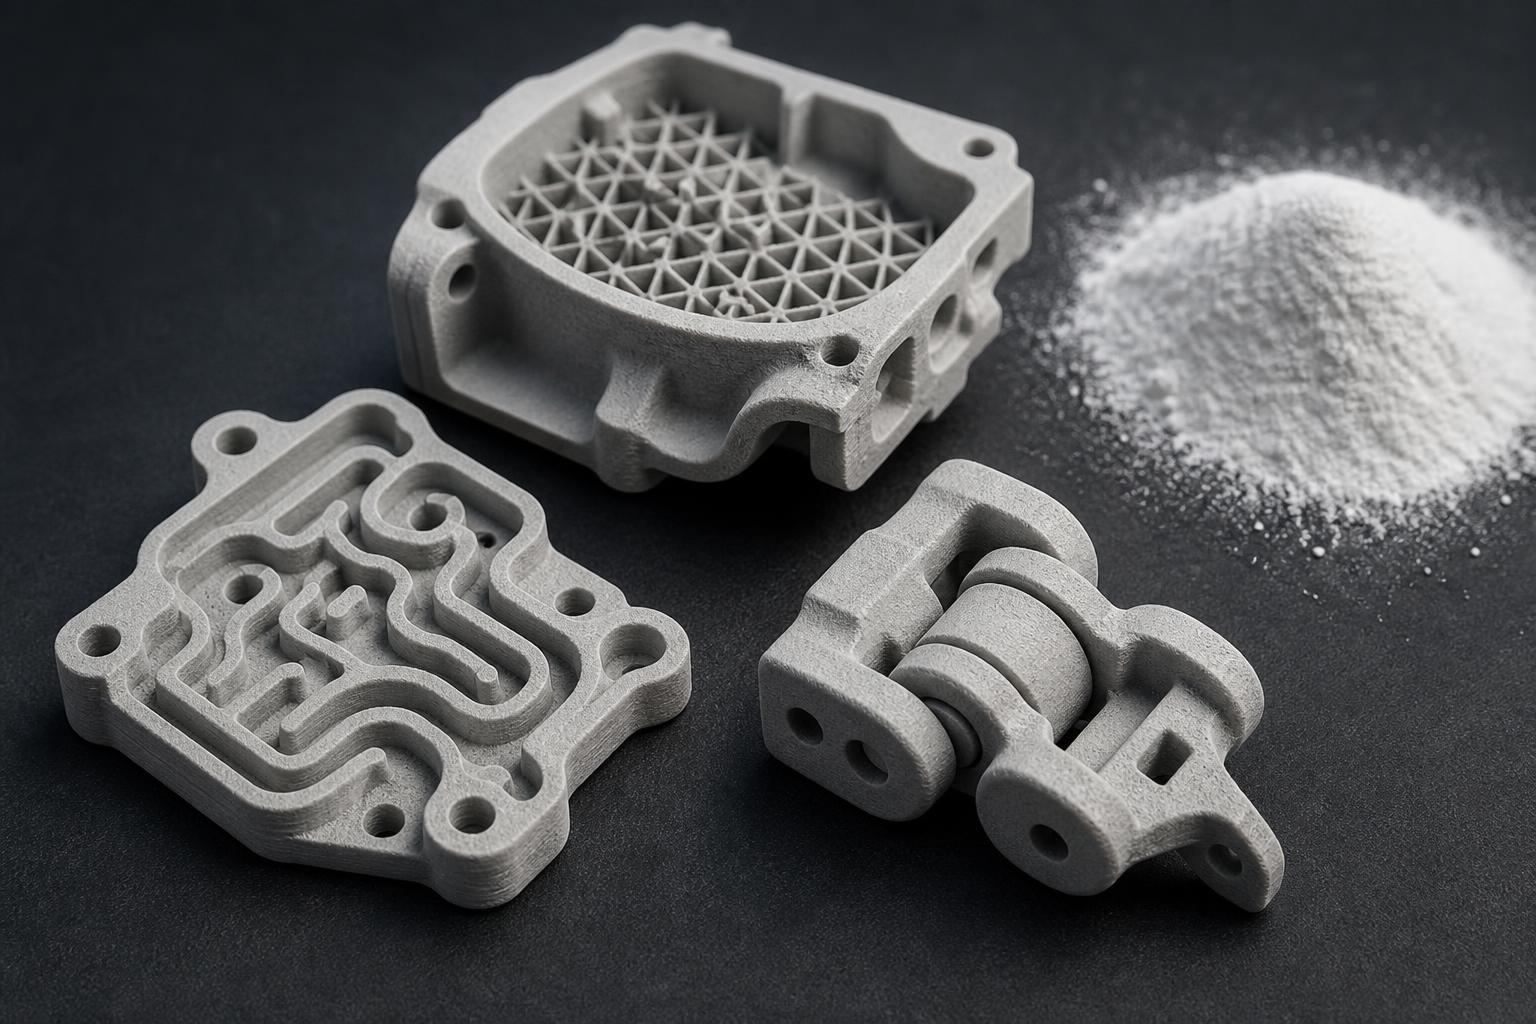
Порошок полиамида — расходный материал с ограниченным ресурсом: при повторном использовании его смешивают со свежим в пропорции примерно 50/50, иначе падает качество поверхности и появляется «апельсиновая корка».
Сравнение SLS с другими технологиями
| Параметр | SLS | FDM (FFF) | SLA / DLP | SLM / DMLS |
| Сырье | Полиамидный порошок | Нить (PLA, ABS, PETG, TPU) | Фотополимерная смола | Металлические порошки |
| Поддержки | Не нужны | Обязательны для нависаний | Обязательны | Обязательны |
| Прочность детали | Высокая, изотропная | Ниже по оси Z, анизотропия | Хрупкая, склонна к сколам | Максимальная |
| Точность | ±0,3 % (мин. ±0,3 мм) | ±0,2–0,5 мм | ±0,05–0,1 мм | ±0,1 мм |
| Детализация мелких элементов | Хорошая | Средняя | Отличная | Хорошая |
| Поверхность | Матовая, зернистая | Видны линии слоев | Гладкая | Требует механической обработки |
| Мелкосерийное производство | Идеально (загрузка в объёме) | Ограничено | Ограничено | Дорого |
| Относительная стоимость | Средняя | Низкая | Средняя | Очень высокая |
Как выбрать. Нужен дешевый макет или крупный корпус — FDM. Нужны мелкие детализированные объекты и гладкая поверхность (ювелирка, миниатюры) — SLA или DLP. Нужны прочные функциональные детали сложной формы, серия от 5 штук, подвижные узлы — SLS. Нужны металлические компоненты под сильным нагружением — SLM.
Где применяется SLS-печать
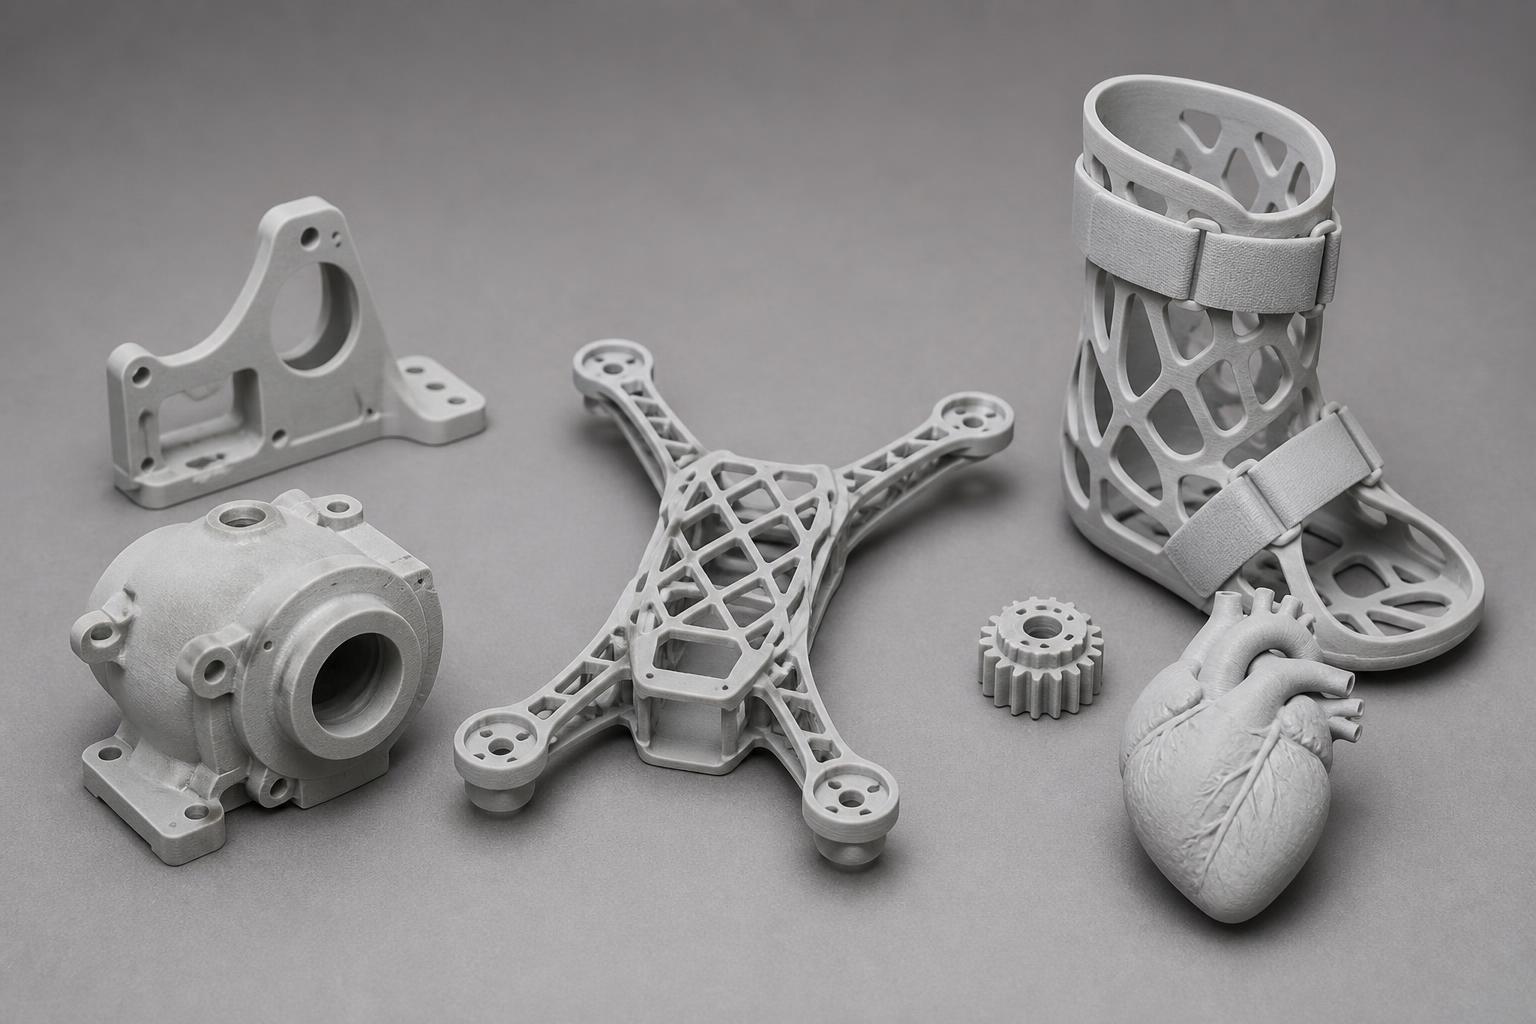
- Машиностроение и приборостроение: корпуса, кронштейны, крыльчатки, шестерни, запчасти для снятого с производства оборудования.
- БПЛА и робототехника: лёгкие рамы, узлы подвеса, детали с решетчатым заполнением.
- Автомобильная отрасль: воздуховоды, патрубки, элементы салона, тюнинг малыми партиями.
- Медицина: индивидуальные ортезы, хирургические шаблоны, анатомические модели.
- Товары и оснастка: кондукторы, захваты, приспособления, спортивные аксессуары, износостойкие игрушки и сувениры.
- Литье: мастер-модели под силиконовые формы и литье под давлением малых серий.
Пошаговая инструкция: как заказать SLS-печать
Шаг 1. Подготовьте 3D-модель. Принимаются STL, OBJ, STEP, IGES. Если модели нет — её создадут по чертежу, эскизу или по результатам 3D-сканирования готовой детали (реверс-инжиниринг).
Шаг 2. Проверьте геометрию под технологию. Минимальная толщина стенки — от 0,8 мм (для крупных плоских элементов лучше 1,5–2 мм). Зазор в подвижных сопряжениях — 0,4–0,6 мм. Отверстия для эвакуации порошка — от 4 мм. Гравировка читается от 0,5 мм.
Шаг 3. Определите материал. Универсальная задача — PA2200. Нужна жёсткость и стойкость к температуре — PA3200GF. Нужна эластичность — TPU. Если сомневаетесь, опишите условия эксплуатации: нагрузку, температуру, среду.
Шаг 4. Получите расчёт. Отправьте файл через форму на сайте или на почту. Стоимость и сроки рассчитывают в течение 10 минут в рабочее время. Расчет бесплатный.
Шаг 5. Согласуйте постобработку. Базово входит очистка и пескоструй. Дополнительно доступны галтование, окрашивание, покраска в массе, нанесение маркировки.
Шаг 6. Дождитесь производства. Стандартный срок — 3–5 дней, срочный заказ — от 1 дня с доплатой. Длительность зависит в том числе от цикла остывания камеры.
Шаг 7. Заберите заказ. Самовывоз из офиса на ул. Профессора Качалова, 11 (офис 407), курьер по Санкт-Петербургу за 1 рабочий день либо отправка транспортной компанией по России за 2–7 дней.
Постобработка деталей
| Операция | Что даёт | Когда нужна |
| Пескоструйная очистка | Снимает остатки порошка, выравнивает тон | Всегда, входит по умолчанию |
| Галтование | Сглаживает микрорельеф, скругляет кромки | Корпуса, изделия под руку |
| Окрашивание в массе | Равномерный цвет по всему объёму, чаще чёрный | Видимые элементы, дизайн-объекты |
| Пропитка и лакировка | Снижает пористость, повышает стойкость к влаге | Наружные условия эксплуатации |
| Механическая обработка | Точные посадочные места, резьба | Ответственные сопряжения |
Полиамид пористый по своей природе, поэтому окрашивание проникает вглубь, а не ложится пленкой — сколы краски исключены.
Стоимость: от чего зависит цена
Цена SLS-печати складывается из объема материала в детали, занятого места в камере построения, времени работы установки и выбранной обработки. Считается не «по граммам на весах», а по расходу порошка с учетом плотности упаковки моделей в объеме.
Что снижает затраты:
- Оптимизация заполнения — облегчение массивных зон рёбрами или решёткой.
- Объединение заказа в одну загрузку камеры вместо нескольких запусков.
- Отказ от избыточной постобработки там, где важна функция, а не внешний вид.
- Партия от 10–20 штук: удельная цена снижается заметно, поскольку камера загружается плотнее.
Что повышает:
- Срочность (доплата за внеочередной запуск).
- Стеклонаполненные и специальные полимеры.
- Окрашивание, механическая доработка, сборка.
Точную цифру даст расчёт по вашей модели — на глаз объём детали оценить невозможно. Минимальная сумма заказа в студии — от 1000 рублей.
Экспертный комментарий
Инженер-технолог студии E3D
«Самая частая ошибка заказчика — переносить в SLS модель, спроектированную под фрезеровку или литьё. Технология снимает ограничения, за которые конструктор привык цепляться: не нужны уклоны, не нужен разъём формы, не нужны сборочные швы. Три детали, которые раньше склеивали или скручивали винтами, почти всегда можно напечатать одним элементом — и это сразу выигрыш в прочности и в стоимости.
Второе, о чём стоит помнить, — усадка и остывание. Крупные плоские пластины толщиной 1–1,5 мм имеют шанс повести, если не заложить ребра жесткости. Мы обычно на этапе расчёта смотрим модель и предлагаем правки: где добавить ребро, где убрать материал, где вывести отверстие под удаление порошка. Это бесплатно и экономит клиенту повторную печать.
И третье. SLS не конкурирует с FDM — они решают разные задачи. Если нужен корпус-макет на выставку за 500 рублей, честнее сделать его FDM. Если деталь пойдет в изделие и будет работать под нагрузкой полгода — берите полиамид».
Ограничения технологии: о чём честно предупредить
- Поверхность не бывает глянцевой из коробки — это всегда матовая структура с характерной шероховатостью.
- Полиамид гигроскопичен: набирает влагу из воздуха, из-за чего немного меняются механические свойства. Для влажной среды нужна пропитка.
- Прозрачные детали получить нельзя — для этого используют SLA или литье смолы.
- Один маленький кубик печатать невыгодно: цикл требует прогрева и остывания всей камеры.
- Цветовая палитра ограничена: натуральный белый/серый плюс окрашивание, чаще всего в чёрный.
Факты и источники
- 1986 год — Карл Декард и Джозеф Биман (Техасский университет в Остине) подали заявку на патент способа селективного спекания. Патент US 4 863 538 выдан 5 сентября 1989 года; на его основе создана компания DTM Corporation.
- ISO/ASTM 52900 — действующий международный стандарт классификации аддитивных процессов; SLS относится к категории Powder Bed Fusion.
- PA2200 (EOS GmbH), техническая спецификация: прочность при растяжении 48 МПа, модуль упругости 1700 МПа, относительное удлинение при разрыве 18 %, плотность спеченного материала около 0,93 г/см³, температура плавления 172–180 °C.
- PA3200GF (EOS GmbH): модуль упругости порядка 3200 МПа, плотность около 1,22 г/см³ — материал существенно жёстче базового полиамида.
- Рабочий объём оборудования: EOS P395 — 340×340×620 мм; EOS FORMIGA P 110 — 200×250×330 мм. Эти установки применяются для спекания полиамида в производстве E3D; для металлов используется EOS M280 (нержавеющая сталь 316L, TiAl6V4, AlSi10Mg).
Данные о свойствах материалов приведены по техническим спецификациям производителя порошков и относятся к стандартным режимам печати. Фактические характеристики конкретной детали зависят от геометрии, ориентации в камере и параметров процесса.
Заказать SLS-печать в Санкт-Петербурге
Студия E3D выполняет селективное лазерное спекание на промышленном оборудовании EOS, работает с юридическими и физическими лицами и предлагает полный цикл: 3D-моделирование, сканирование, печать, постобработка.
- Телефон: +7 (812) 980-76-47
- Почта: zakaz.spb.print@gmail.com
- Доставка: по СПб — 1 рабочий день, по России — 2–7 дней, самовывоз бесплатно
Пришлите модель — расчёт стоимости и сроков подготовим за 10 минут бесплатно.