

Коротко о главном
Краткий ответ: DLP и SLA — две родственные технологии фотополимерной печати, которые отверждают жидкую смолу ультрафиолетом. Отличие в источнике света: SLA использует лазер, который точкой сканирует слой по контуру, а DLP применяет цифровой проектор и засвечивает весь слой целиком за одну вспышку. Из этого следуют все остальные различия.
- DLP быстрее на крупных и массивных сечениях: время слоя не зависит от площади засветки.
- SLA дает более гладкую поверхность на плавных кривых, поскольку луч движется непрерывно и не разбивает контур на пиксели.
- Разрешение DLP привязано к размеру рабочей области: чем меньше платформа, тем мельче пиксель и выше детализация.
- MSLA (LCD) — третий, самый доступный тип, где вместо проектора работает жидкокристаллический экран-маска и матрица UV-светодиодов.
- Выбирайте DLP, если важнее скорость и повторяемость мелких моделей; выбирайте SLA, если нужны крупные объекты с высокой гладкостью и стабильной точностью по всей платформе.
- Все три метода относятся к одной группе аддитивных процессов — фотополимеризация в ванне (vat photopolymerization) по классификации ISO/ASTM 52900.
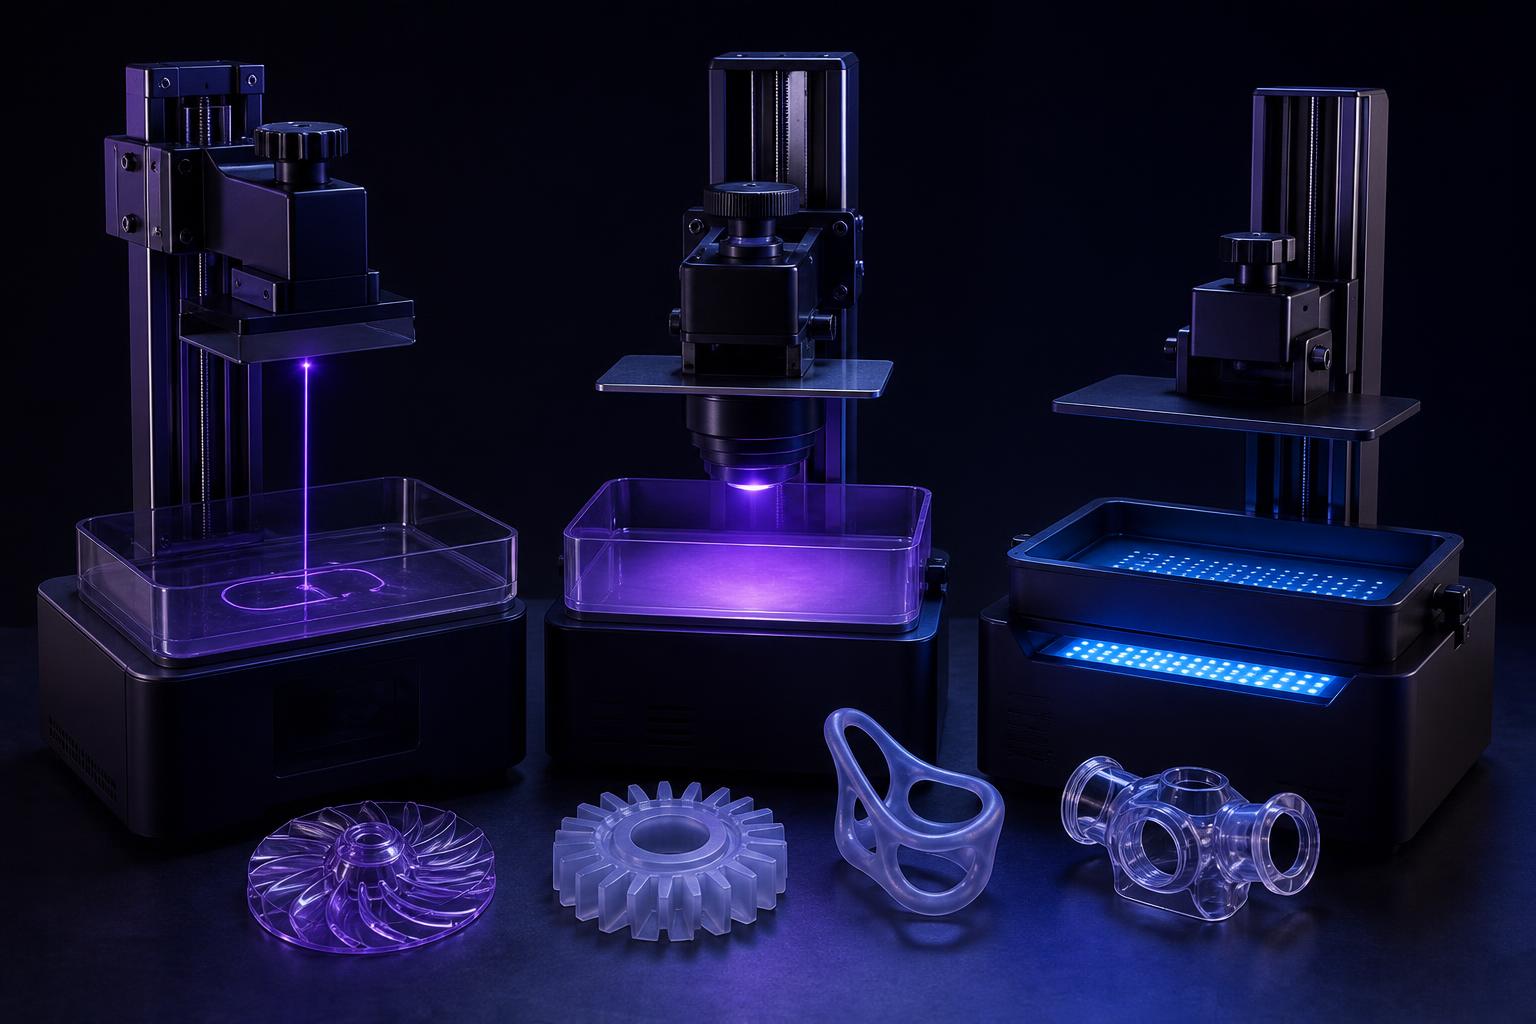
Что такое фотополимерная печать
Фотополимерная печать — это послойное создание изделий из жидкой смолы, которая затвердевает под воздействием ультрафиолетового излучения. Модель формируется в ванночке с фотополимером: платформа опускается в жидкость, источник света засвечивает тонкий слой, полимер полимеризуется и прилипает к предыдущему слою. Затем платформа сдвигается на высоту слоя, и цикл повторяется.
Такой способ принципиально отличается от FDM, где пластиковый пруток (PLA, PETG) плавится и выдавливается через сопло, и от порошковых процессов вроде SLS (selective laser sintering) или SLM, где лазерное спекание работает с порошком полимеров и металла. Смоляные технологии дают наибольшую детализацию среди доступных настольных устройств: типичная толщина слоя составляет 25–100 микрон, а разрешение в плоскости XY у современных машин достигает 20–35 мкм.
Внутри группы фотополимерных процессов существует три основных типа оборудования, и путаница между ними — самая частая проблема при выборе принтера.
Как работает SLA: точечный лазер и стереолитография
SLA (Stereolithography Apparatus) — классическая и исторически первая аддитивная технология. Гальванометрическая система зеркал направляет ультрафиолетовый лазер в конкретную точку ванны, и луч сканирует сечение модели: сначала контур, затем внутреннюю заливку по траектории штриховки.
Ключевые особенности метода:
- Диаметр пятна лазера обычно составляет 50–150 мкм и не зависит от габаритов рабочей платформы.
- Контур прорисовывается непрерывной линией, поэтому округлые поверхности выходят гладкими, без ступенчатости по краю слоя.
- Время печати слоя прямо зависит от площади и геометрии сечения: чем больше деталей и заливки, тем дольше работает система.
- На крупноформатных промышленных машинах точность сохраняется одинаковой в центре и по краям стола.
Стереолитография описана в патенте US 4 575 330, поданном в 1984 году и выданном в 1986-м; первый серийный принтер SLA-1 компания 3D Systems вывела на рынок в 1987 году. Это делает SLA самым проверенным способом печати из жидкой смолы.
Как работает DLP: проекция цифрового изображения
DLP расшифровывается как Digital Light Processing — цифровая обработка света. В основе лежит DMD-чип с матрицей микрозеркал, разработанный в Texas Instruments (изобретение Ларри Хорнбека, 1987 год, коммерческое применение с 1996-го). Проектор формирует изображение целого слоя и проецирует его на дно ванны за одну засветку.
Что это даёт на практике:
- Слой отверждается сразу целиком, вне зависимости от того, печатается одна миниатюра или платформа, заполненная моделями.
- Время одного слоя — величина почти постоянная, обычно 1–8 секунд. Поэтому DLP-печать значительно быстрее при одновременном изготовлении партии однотипных изделий.
- Изображение состоит из пикселей, а значит объекты строятся из вокселей — прямоугольных «кирпичиков». На диагоналях и дугах это может означать едва заметный уступ; программное сглаживание (anti-aliasing) и оптика высокого класса проблему снимают.
- Разрешение жёстко связано с площадью проекции. Проектор 2560×1600 на области 128×80 мм дает пиксель 50 мкм, а тот же проектор на области 192×120 мм — уже 75 мкм. Увеличить рабочее поле без потери детализации нельзя.
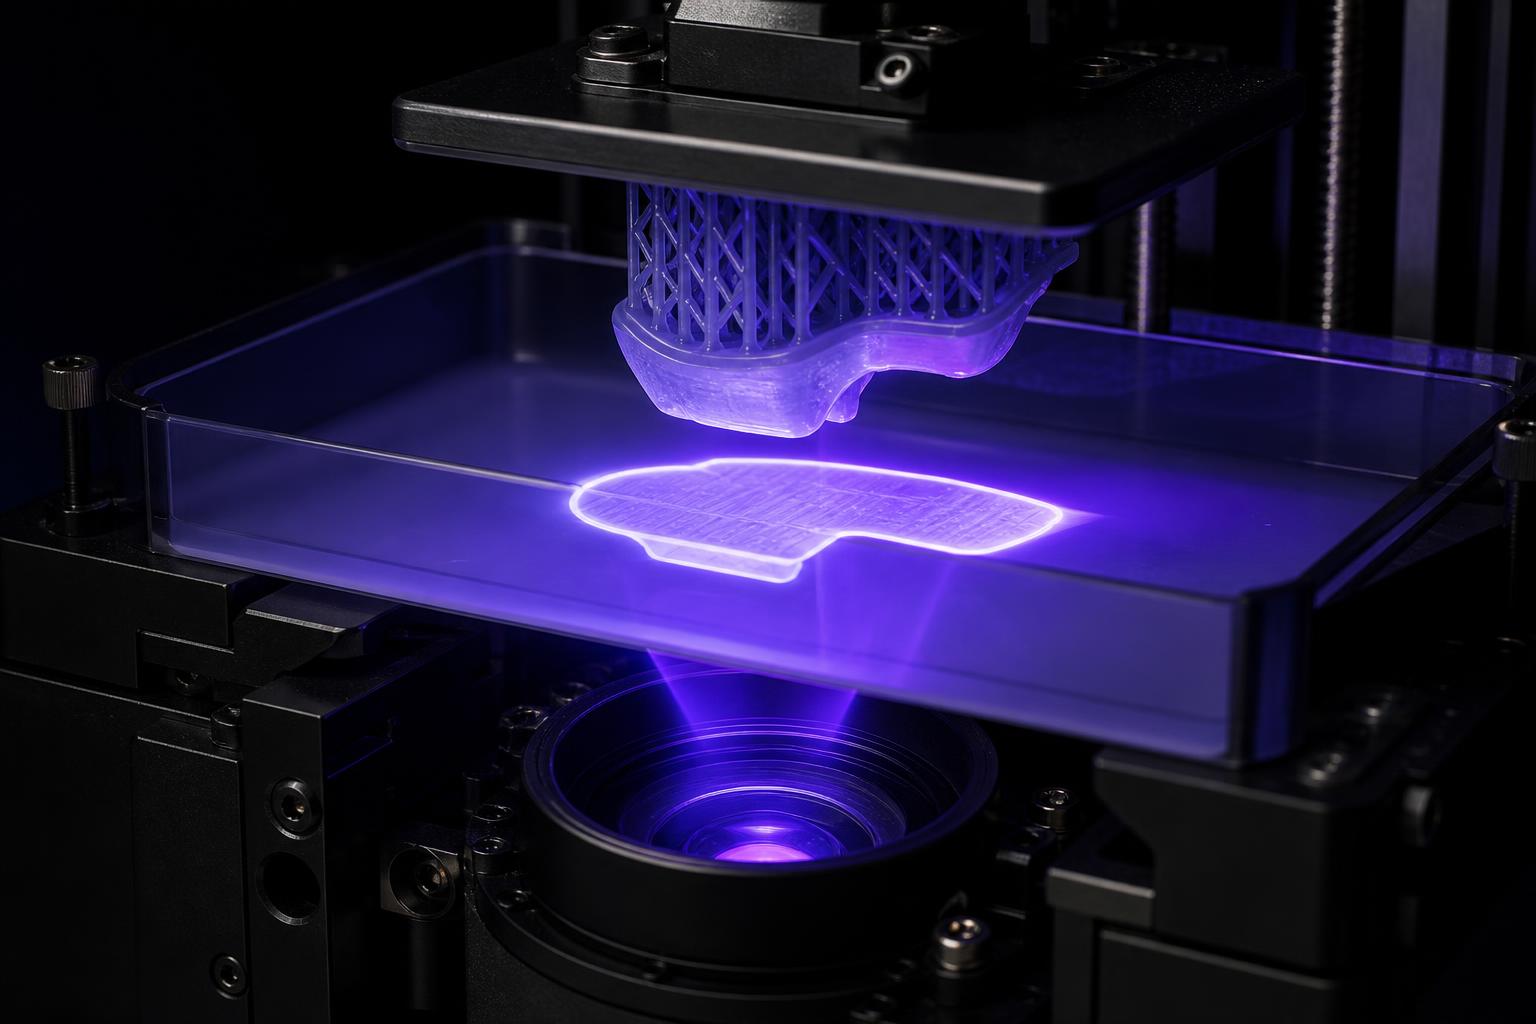
MSLA / LCD: третий вариант, который часто путают с DLP
MSLA (Masked Stereolithography) использует не проектор, а жидкокристаллический дисплей, который работает как трафарет: светодиодная UV-матрица светит равномерно, а экран пропускает излучение только через нужные пиксели. Именно на этом принципе построено большинство настольных принтеров, которые растут в популярности с 2017 года — от Anycubic Photon до линеек Creality и Elegoo.
Внешне результат похож на DLP: слой засвечивается целиком, скорость сопоставима. Отличия в другом — LCD-экран расходный (ресурс порядка 500–2000 часов), равномерность засветки по площади хуже, чем у качественной оптики, зато цена оборудования в разы ниже. По этой причине формулировка «DLP-принтер» на маркетплейсах часто скрывает именно MSLA-устройство, и перед покупкой стоит уточнять тип источника.
Таблица: сравнение SLA, DLP и MSLA
| Критерий | SLA (лазер) | DLP (проектор) | MSLA (LCD-экран) |
| Источник света | UV-лазер + гальвозеркала | DMD-чип и проекционная оптика | UV-матрица + ЖК-маска |
| Формирование слоя | Точка сканирует контур и заливку | Проекция всего слоя за вспышку | Засветка всего слоя через экран |
| Скорость слоя | Зависит от площади сечения | Постоянная, 1–8 с | Постоянная, 1–10 с |
| Разрешение XY | 50–150 мкм, не зависит от поля | 30–75 мкм, зависит от поля | 18–50 мкм, зависит от диагонали |
| Гладкость кривых | Наибольшая | Высокая, возможна пикселизация | Высокая, зависит от экрана |
| Рабочая область | До 800 мм и более | Обычно до 200 мм | До 300 мм |
| Стабильность по краям | Равномерная | Возможны искажения оптики | Падение засветки по периметру |
| Цена оборудования | Высокая | Средняя и высокая | Низкая |
| Обслуживание | Калибровка оптики | Замена лампы/LED-модуля | Замена экрана и пленки |
| Типичные задачи | Крупные прототипы, литейные модели | Стоматология, ювелирка, партии | Миниатюры, хобби, малый бизнес |
SLA и DLP: разница
- Принцип засветки. Лазерное сканирование против проекции цифрового изображения — это главное отличие, из которого выводится всё остальное.
- Зависимость от геометрии. Полая тонкостенная модель на SLA печатается быстро, массивная — долго. У DLP время печати определяет только высота изделия.
- Логика разрешения. У SLA детализацию задаёт диаметр луча, у DLP — размер пикселя на конкретной площади.
- Характер поверхности. SLA дает непрерывный контур, DLP — вокселизированный. На гладких органических формах отличие заметно при ближайшем рассмотрении, на технических деталях с прямыми гранями — практически нет.
- Масштабируемость. SLA легко масштабируется до крупных объёмов, DLP — плохо: рост поля напрямую снижает точность.
- Экономика. При печати одиночных мелких деталей разница по времени невелика, при серии из 20–40 объектов DLP выигрывает кратно.
Материалы у обеих технологий совместимы: стандартные, прочные, эластичные, выжигаемые и специальные биосовместимые смолы (resins) применяются и там, и там, если производитель указал подходящую длину волны — как правило, 385 или 405 нм.

Пошаговая инструкция: как правильно выбрать технологию под задачу
Шаг 1. Определите назначение детали. Демонстрационный прототип, мастер-модель под литье, функциональная деталь и хирургический шаблон предъявляют разные требования к точности и сертификации материала.
Шаг 2. Задайте допуск. Если конструкторская документация требует ±0,05 мм на мелкой геометрии — это зона фотополимеров. Если достаточно ±0,3 мм — задачу дешевле решает FDM.
Шаг 3. Измерьте габариты. Модель длиннее 200 мм по одной стороне почти всегда означает SLA либо разбиение изделия на части с последующей склейкой.
Шаг 4. Посчитайте тираж. Один объект — технология непринципиальна. Партия от 10 штук, размещаемых на платформе одновременно, — весомый аргумент в пользу DLP или MSLA.
Шаг 5. Подберите смолу. Сначала материал под условия эксплуатации (температура, ударная нагрузка, контакт с кожей), затем принтер, который с ней работает. Обратный порядок приводит к переделкам.
Шаг 6. Учтите постобработку. Любое изделие после печати промывают в изопропиловом спирте и досвечивают в УФ-камере. Поддержки оставляют следы, которые убирают шлифовкой — заложите на это время и допуск.
Шаг 7. Сделайте тестовую печать. Один пробный образец критичного узла экономит больше, чем любое сравнение по таблицам. Перед заказом партии проверьте посадочные размеры на готовом прототипе.
Экспертный комментарий
«На практике клиенты приходят с вопросом «какой принтер лучше», а решение почти всегда упирается в геометрию и тираж, а не в бренд оборудования. Мы в E3D берём DLP, когда на платформу помещается два-три десятка коронок или ювелирных восковок: время печати одно и то же, себестоимость каждого изделия падает в разы. Как только появляется корпус длиной 300 мм с плавными обводами — переключаемся на крупноформатную стереолитографию. И отдельно предупреждаем: 90% претензий к точности связаны не с технологией, а с усадкой при досветке и неправильной ориентацией модели на платформе. Правильный наклон детали и грамотная расстановка поддержек дают больший прирост качества, чем переход на более дорогой принтер».
— инженер отдела аддитивного производства E3D
Доказательства и источники
- ISO/ASTM 52900:2021 — международный стандарт терминологии аддитивных технологий; относит SLA, DLP и MSLA к единой категории vat photopolymerization (фотополимеризация в ванне).
- Патент US 4 575 330 «Apparatus for Production of Three-Dimensional Objects by Stereolithography», Чарльз Халл, подан в 1984 году, выдан 11 марта 1986 года — первое описание стереолитографии.
- DMD-чип Texas Instruments, разработка Ларри Хорнбека (1987), коммерциализация платформы DLP с 1996 года; лежит в основе всех проекционных 3D-принтеров.
- EnvisionTEC, 2002 год — первое серийное применение DLP-проекции в аддитивном оборудовании.
- Anycubic Photon, 2017 год — устройство, с которого началось массовое распространение MSLA-принтеров в сегменте до 500 долларов.
Итог
Разница между SLA и DLP сводится к способу формирования слоя: точечный лазер против проекции цифрового изображения. SLA выбирают за гладкость и крупные размеры, DLP — за скорость на партиях и стабильную детализацию мелких объектов, MSLA — за минимальный порог входа. Все три технологии используют одни и те же материалы и требуют одинаковой постобработки.
Если нужно определить оптимальную технологию под конкретный проект, специалисты E3D в Санкт-Петербурге подберут метод, смолу и режим печати по вашей 3D-модели и напечатают тестовый образец до запуска партии.